Máy phun sơn kính
Máy phun sơn kính cường lực: làm rõ hệ sơn trước khi chọn máy
Máy phun sơn kính cường lực cần được lựa chọn theo quy trình phủ thực tế của xưởng. Câu hỏi đầu tiên là sơn được áp dụng lên kính đã cường lực hay là lớp men được xử lý cùng quá trình gia nhiệt theo công nghệ riêng. Làm rõ điểm này giúp tránh chọn thiết bị dựa trên tên sản phẩm nhưng thiếu điều kiện vận hành cần thiết.
Hai quy trình không nên hiểu là một
Trong quy trình sơn lên kính đã cường lực, cần xác nhận loại sơn được nhà cung cấp vật liệu cho phép sử dụng, cách chuẩn bị bề mặt và điều kiện đóng rắn. Máy phun chỉ thực hiện một phần công việc, không tự quyết định khả năng tương thích giữa sơn và kính.
Một công nghệ khác là phủ men gốm rồi xử lý nhiệt. Pilkington mô tả kính enamelled được phủ sơn gốm trước khi cường lực, đồng thời nung lớp phủ vào bề mặt kính. Không nên lấy quy trình này làm hướng dẫn cho loại sơn kính đóng rắn theo cơ chế khác.
Vì vậy, hồ sơ hỏi mua máy cần ghi tên hệ sơn và thứ tự các bước gia công. Nếu chưa có tài liệu vật liệu, nên xác minh với nhà cung cấp sơn trước khi quyết định có cần thiết bị gia nhiệt hoặc công đoạn phụ trợ nào.
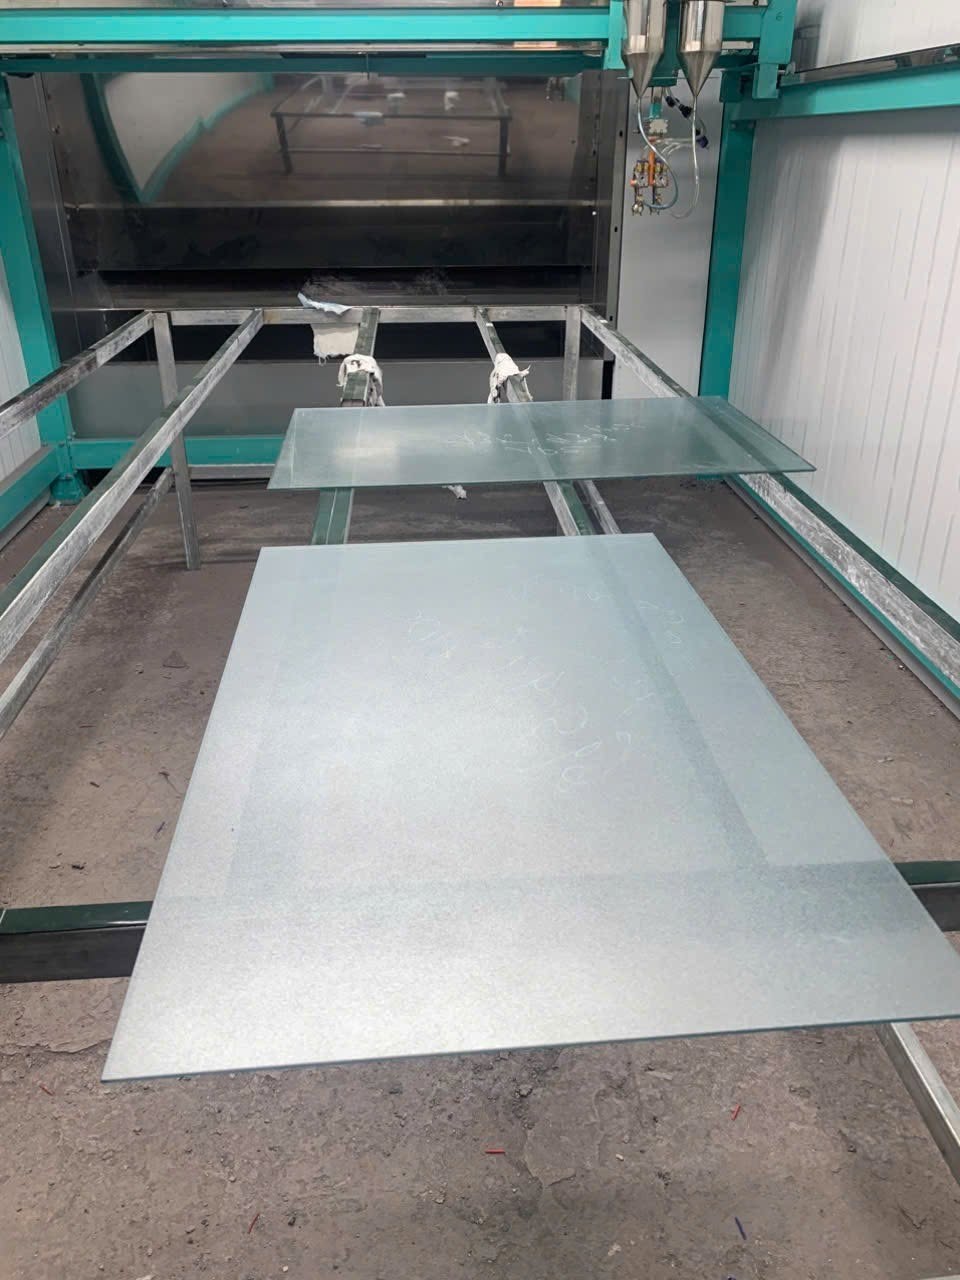
Ảnh minh họa cách bố trí tấm kính trên bàn máy; không dùng để nhận diện kính đã cường lực.
Chuẩn bị mẫu đại diện cho đơn hàng
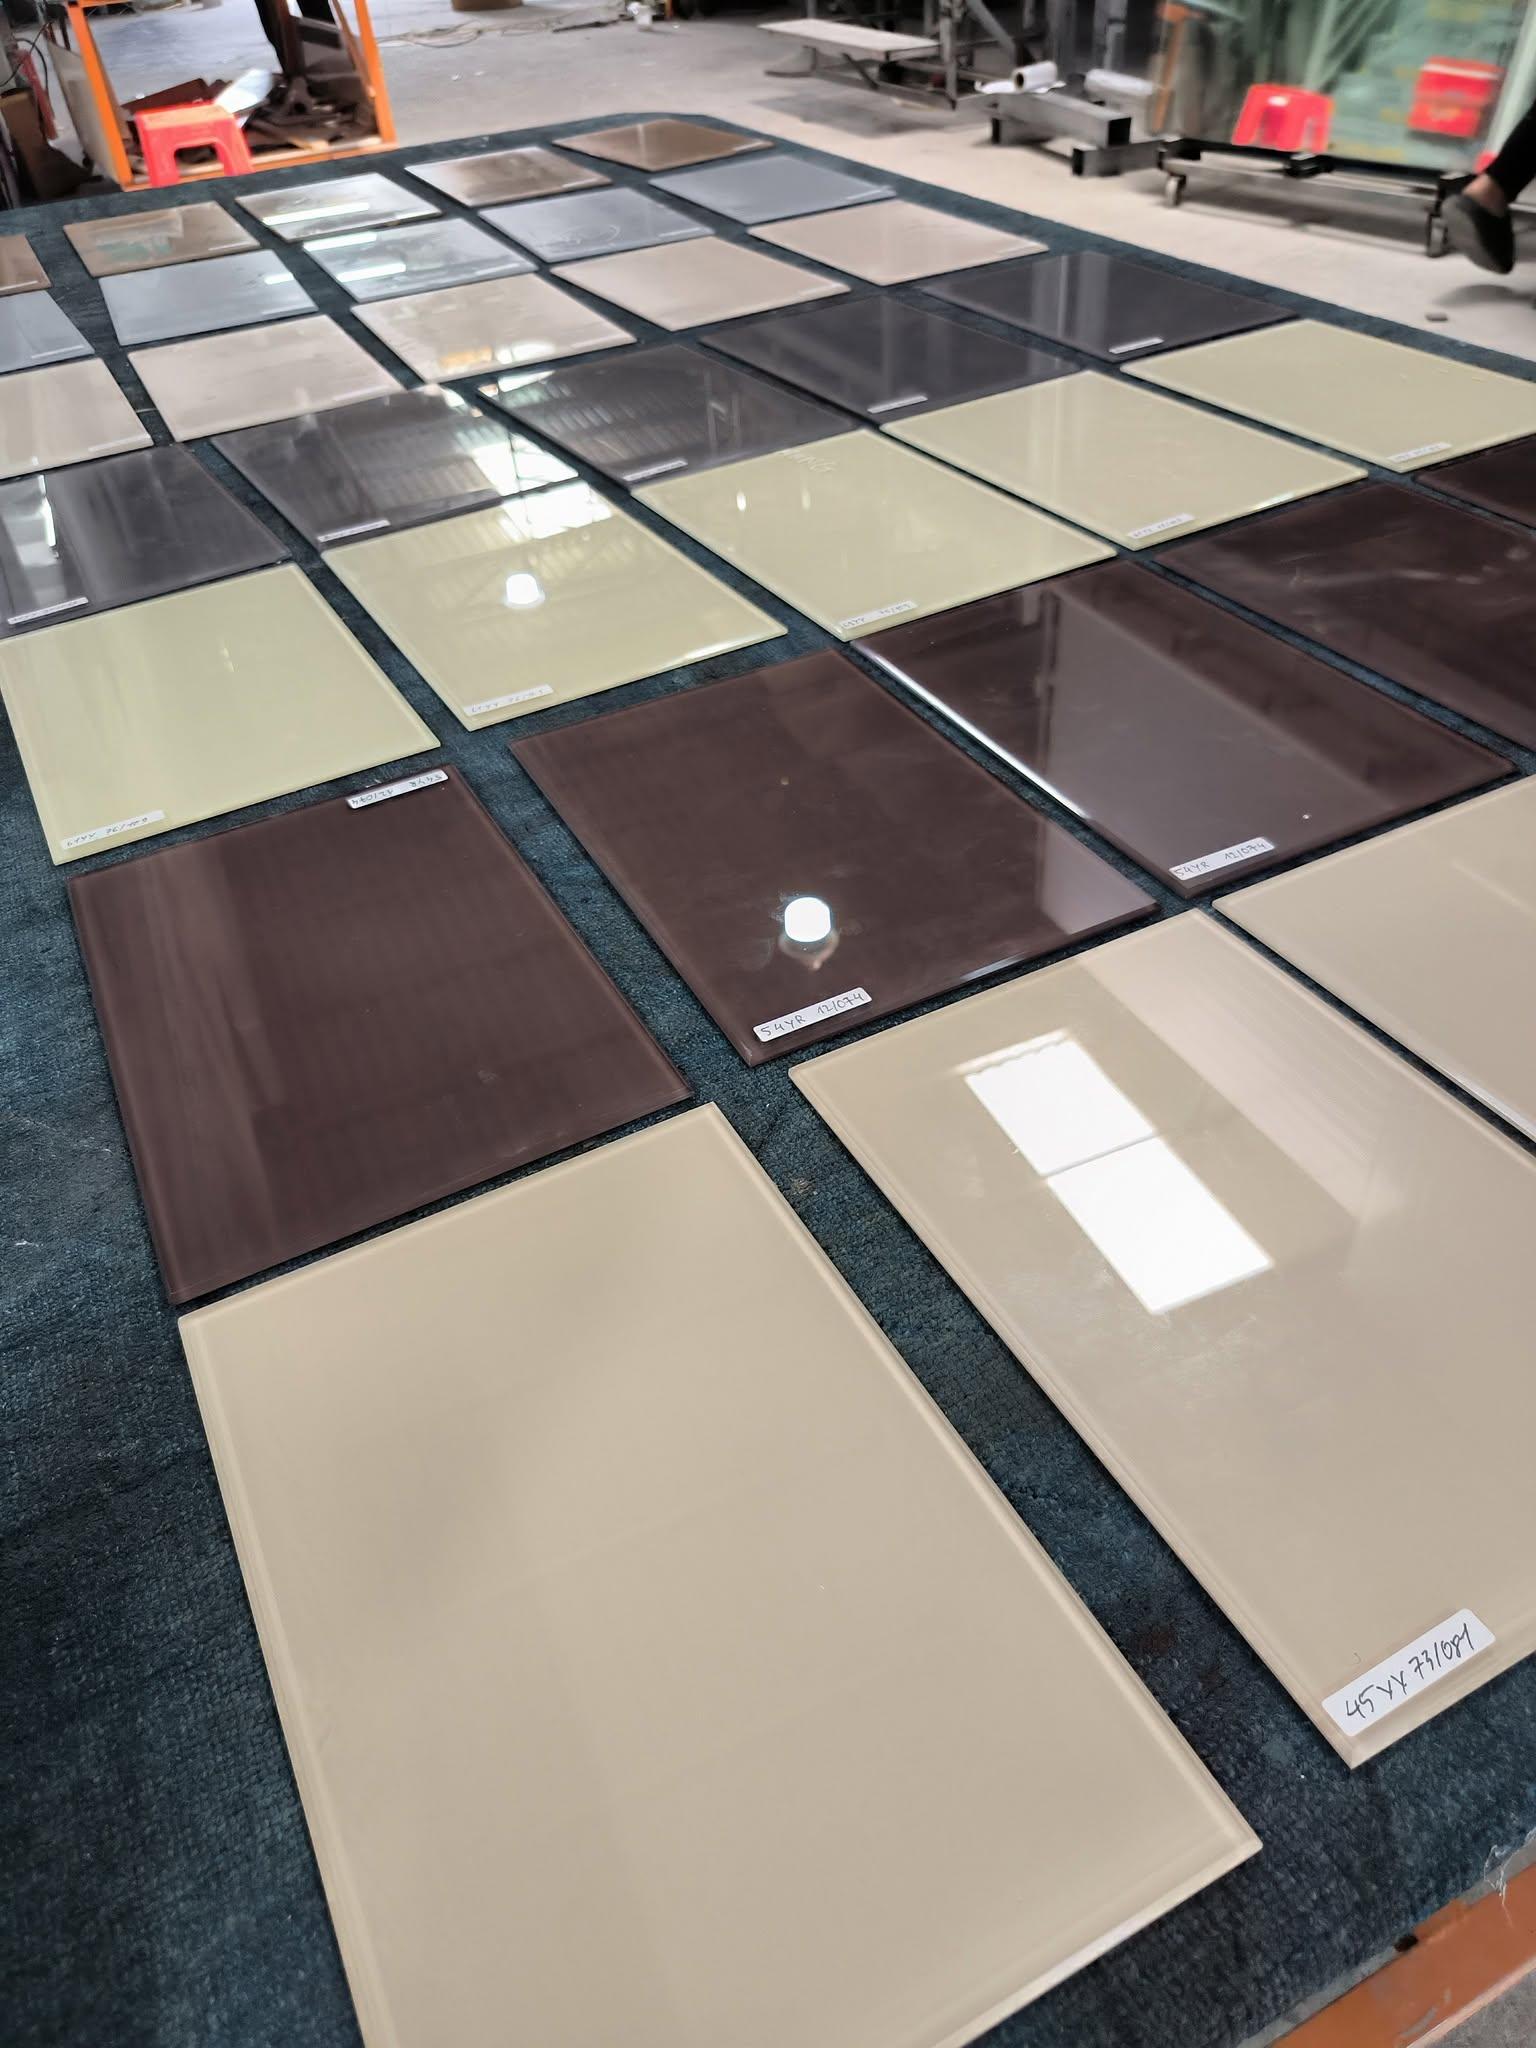
Mẫu thử nên có cùng loại kính, độ dày và hệ sơn với nhóm sản phẩm dự kiến sản xuất. Nếu đơn hàng có lỗ, phần khoét hoặc cạnh đặc biệt, cần đưa đặc điểm đó vào mẫu để kiểm tra việc đặt phôi và che chắn.
Lập phiếu nhận mẫu với thông tin có thể truy xuất: mã kính, kích thước, tình trạng gia công, mã sơn và ngày chuẩn bị. Không nên chỉ ghi “mẫu kính màu trắng”, vì mô tả này không đủ để lặp lại phép thử hoặc đối chiếu khi có khác biệt.
Mặt được phủ và mặt quan sát cũng cần đánh dấu rõ ngoài vùng sử dụng. Nếu sản phẩm được nhìn qua chiều dày kính, hãy kiểm tra màu theo đúng hướng đó. Đổi mặt quan sát trong lúc so sánh có thể dẫn tới nhận xét không nhất quán.
Máy phun sơn kính cường lực cần đáp ứng những gì?
Đỡ phôi và tiếp cận bề mặt thuận tiện
Kiểm tra giới hạn kích thước, tải trọng và khoảng trống thao tác theo tài liệu thiết bị. Bộ đỡ phải phù hợp với cách nâng chuyển của xưởng. Khi thử, quan sát cả thao tác đặt và lấy tấm để phát hiện những vị trí khó tiếp cận.
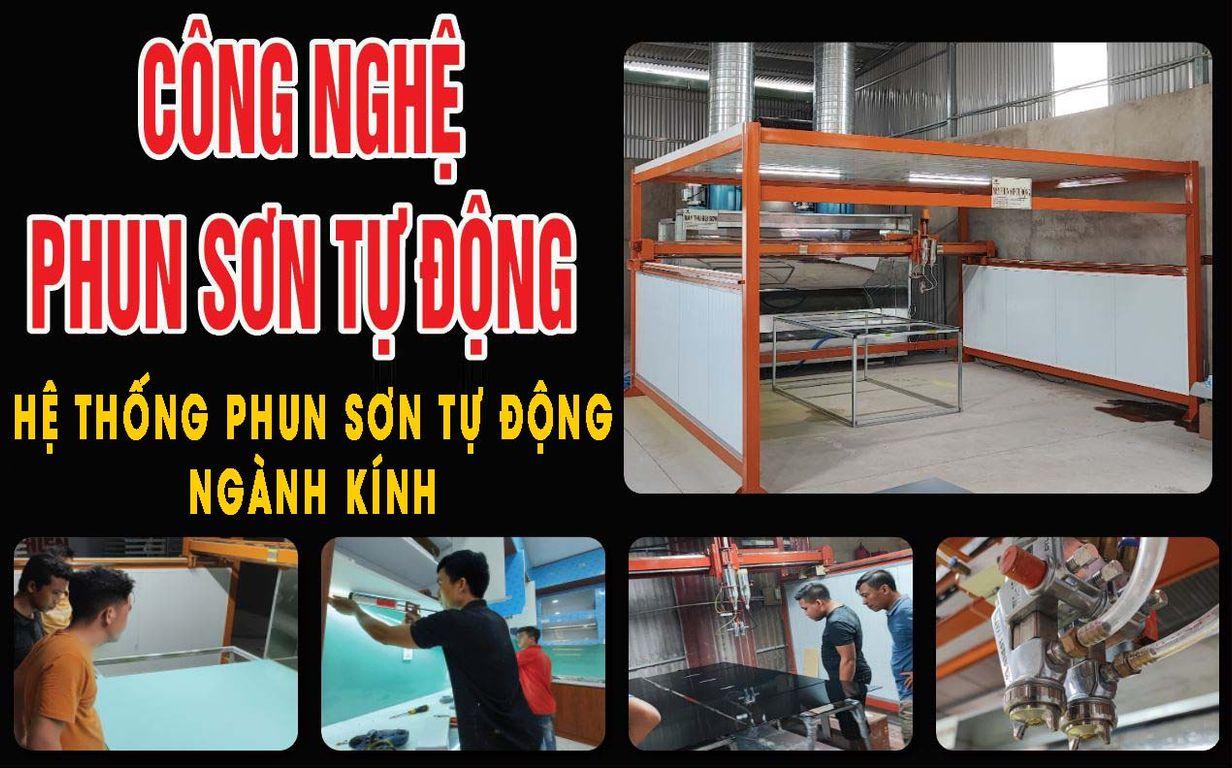
Không dùng ảnh khung máy để kết luận máy chịu được mọi khổ kính. Khi thay đổi nhóm sản phẩm, cần xác nhận lại điều kiện làm việc, đặc biệt với tấm lớn hoặc hình dạng khác thường.
Công thức phun dễ ghi nhận và lặp lại
Người vận hành cần biết chương trình nào ứng với từng nhóm sản phẩm. Phiếu công thức nên ghi điều kiện vật liệu, cấu hình đầu phun và các thông số được nhà cung cấp hướng dẫn. Khi điều chỉnh, lưu phiên bản mới thay vì ghi đè mà không có lịch sử.
Sự đồng đều cần được kiểm tra trên toàn tấm, kể cả vùng gần mép và vùng đổi hướng của đầu phun. Không chỉ đánh giá phần giữa có bề mặt đẹp nhất.
Thống nhất thời điểm và phương pháp kiểm tra lớp phủ
Tấm kính mới phun xong chưa nhất thiết đã sẵn sàng cho mọi phép kiểm tra hoặc lắp đặt. Cần dựa vào tài liệu kỹ thuật của hệ sơn để xác định thời điểm đánh giá phù hợp. Điều kiện thực tế trong xưởng cũng nên được ghi lại cùng kết quả.
Hai bên cần thống nhất mẫu màu, cách quan sát ngoại quan và các phép kiểm tra cần thiết cho mục đích sử dụng. Nếu sản phẩm dùng trong môi trường đặc thù, tiêu chí tương ứng phải được xác định ngay từ đầu, thay vì bổ sung sau khi đã chọn máy.
Không nên cam kết độ bền ngoài trời, chịu hóa chất hoặc chịu nhiệt chỉ từ việc lớp phủ bám đẹp lúc chạy thử. Những yêu cầu đó cần có tài liệu và thử nghiệm phù hợp với hệ kính, sơn và ứng dụng cụ thể.
Chốt trách nhiệm giữa các bên
Trong dự án thực tế, đơn vị cung cấp máy, nhà cung cấp sơn và xưởng gia công có thể chịu trách nhiệm cho các phần khác nhau. Hãy ghi rõ bên nào xác nhận vật liệu, bên nào thiết lập công thức và bên nào đánh giá mẫu cuối cùng.
Một bộ hồ sơ bàn giao tốt gồm cấu hình máy, công thức đã thử, tài liệu vật liệu và biên bản mẫu được chấp thuận. Với máy phun sơn kính cường lực, sự rõ ràng của quy trình quan trọng không kém bản thân thiết bị. Chuẩn bị đúng từ đầu sẽ giúp việc mở rộng sản xuất có cơ sở kiểm soát chất lượng.