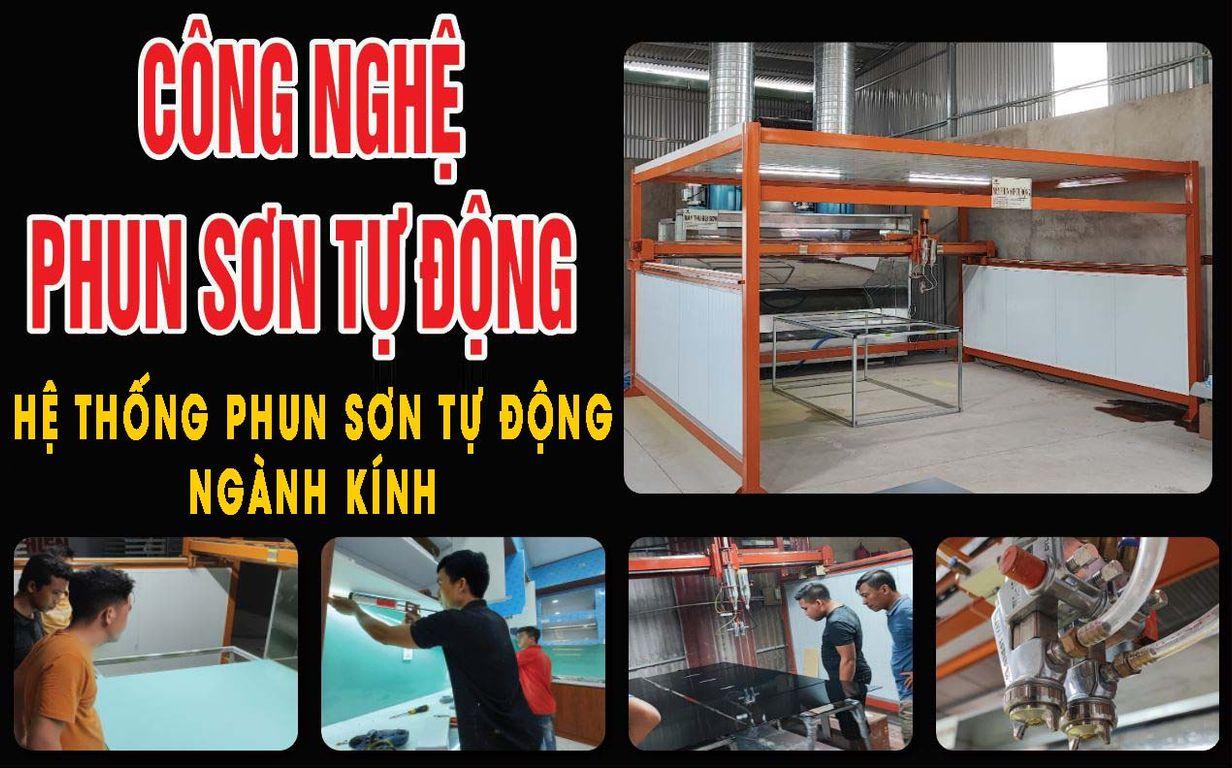
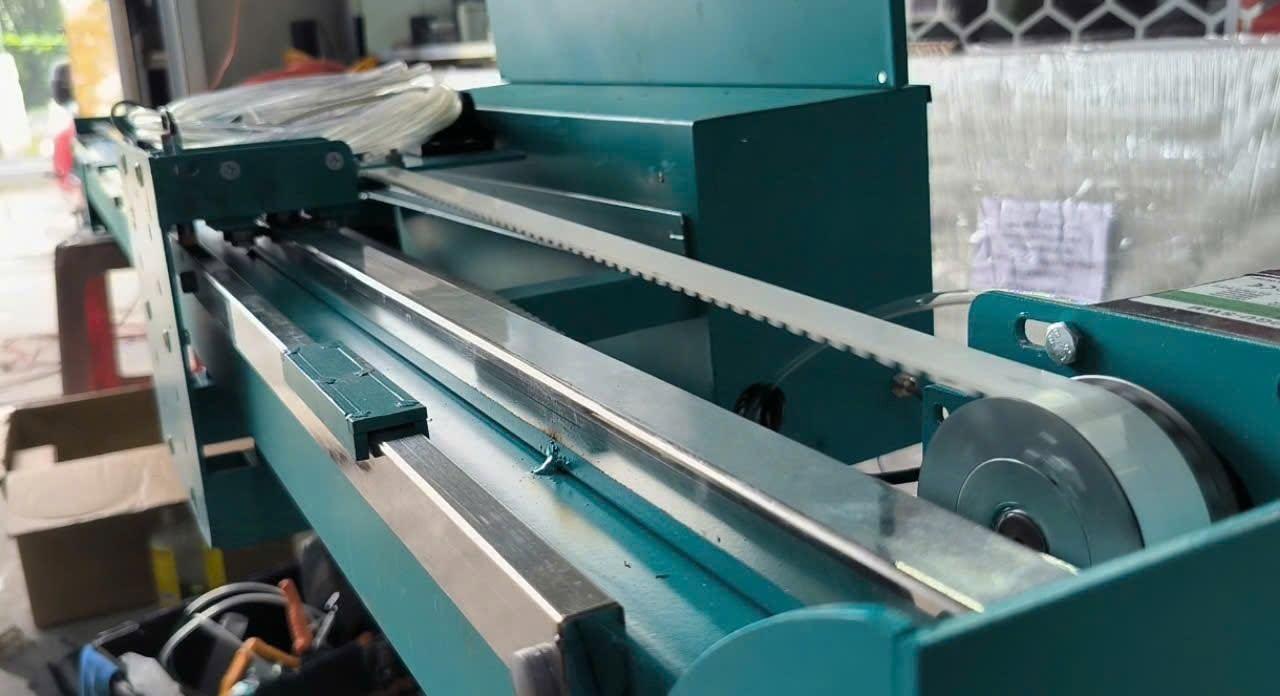
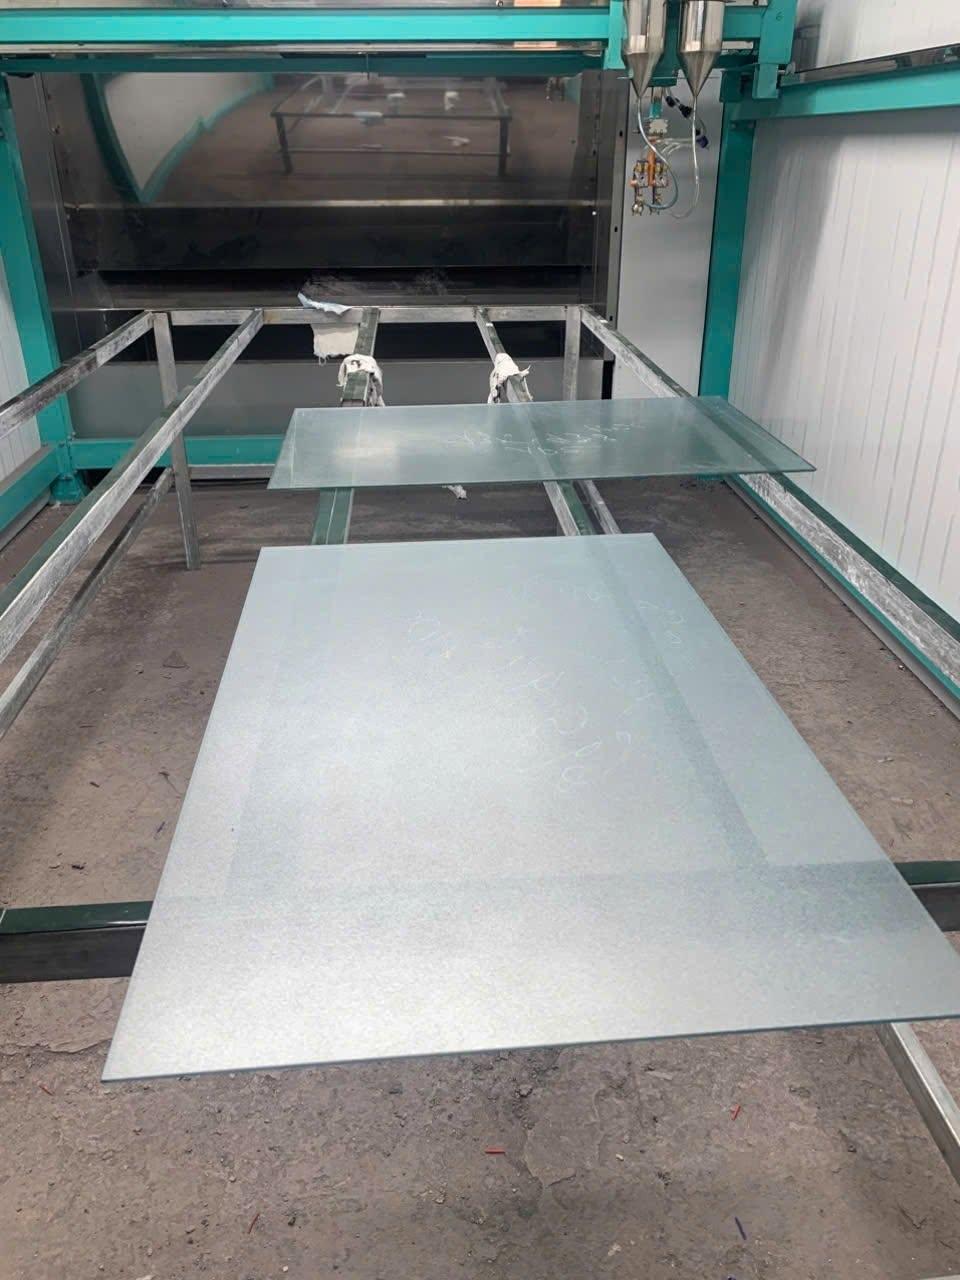
Máy phun sơn kính
Máy phun sơn tự động CNC: cần kiểm tra gì ngoài màn hình điều khiển?
Máy phun sơn tự động CNC thường được tìm kiếm khi xưởng muốn điều khiển đường chạy đầu phun theo chương trình. Tuy nhiên, lựa chọn thiết bị không nên dừng ở việc màn hình có nhiều nút hay giao diện đẹp. Giá trị thực tế nằm ở khả năng phối hợp chuyển động với thao tác phun và lặp lại kết quả trên sản phẩm.
Làm rõ phạm vi của cấu hình CNC
Khi nhận báo giá, hãy yêu cầu mô tả các trục được điều khiển, vùng làm việc và cách tạo chương trình. Có máy dùng các thông số nhập sẵn cho đường chạy cơ bản; có hệ thống cho phép thiết lập chương trình linh hoạt hơn. Những khả năng này cần được trình diễn trực tiếp.
Không nên đồng nhất máy dạng giàn chuyển động tuyến tính với cánh tay robot nhiều khớp. Hai cấu trúc có cách tiếp cận sản phẩm và giới hạn làm việc khác nhau. Nếu sản phẩm chủ yếu là tấm phẳng, hãy đánh giá theo nhu cầu phủ mặt tấm trước khi trả tiền cho khả năng chuyển động chưa dùng tới.
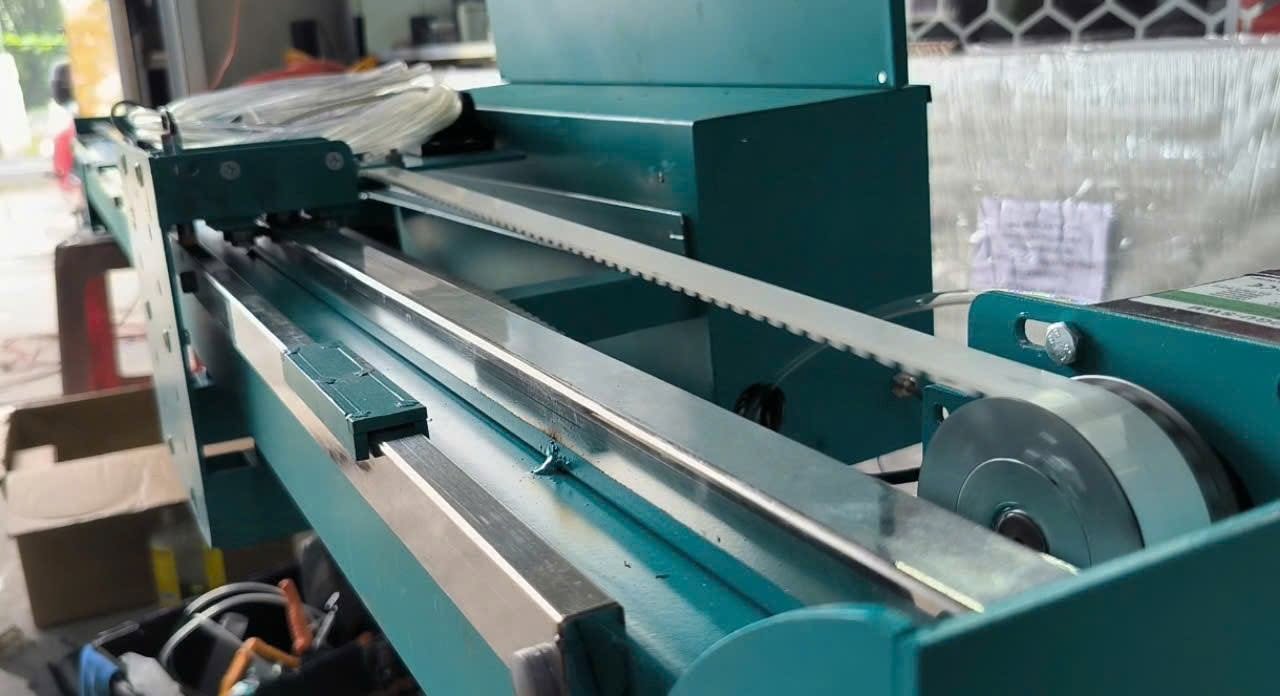
Kiểm tra máy phun sơn tự động CNC ở phần cơ khí
Hành trình phải phù hợp sản phẩm và bộ gá
Kích thước khung ngoài không phản ánh toàn bộ vùng phun hữu ích. Cần tính cả vị trí đầu phun, khoảng tránh gá và không gian đổi hướng. Yêu cầu chạy thử trên tấm có kích thước gần giới hạn sử dụng dự kiến để nhìn rõ những vùng khó tiếp cận.
Với nhiều đầu phun gắn cùng cụm, kiểm tra khoảng cách giữa các đầu và phương án điều chỉnh. Khi thay kích thước sản phẩm, xưởng cần biết những thao tác nào làm trên màn hình và những thao tác nào phải chỉnh cơ khí.
Quan sát chuyển động ở nhiều đoạn đường chạy
Theo dõi cụm phun lúc bắt đầu, đổi hướng và kết thúc. Nếu có biểu hiện rung, giật hoặc tiếng bất thường, cần yêu cầu đơn vị kỹ thuật giải thích và kiểm tra. Không tự kết luận nguyên nhân chỉ dựa vào một lần quan sát.
Ở bước này, nên yêu cầu chạy không phun theo chế độ thử được nhà sản xuất hướng dẫn. Sau khi hành trình được xác nhận, mới đánh giá lớp phủ trên mẫu. Cách tách từng bước giúp phân biệt vấn đề cơ khí với vấn đề cấp sơn.
Những chức năng điều khiển nên được trình diễn
Thay vì hỏi máy có “dễ dùng” hay không, hãy đưa cho người hướng dẫn một chuỗi thao tác cụ thể:
- Tạo chương trình cho một khổ tấm mới.
- Lưu chương trình bằng tên dễ nhận biết.
- Gọi lại chương trình sau khi chuyển sang sản phẩm khác.
- Thay đổi thông số trong phạm vi được phân quyền.
- Xử lý tình huống dừng theo quy trình của máy.
Ghi lại số bước và những chỗ người mới dễ nhầm. Một hệ thống phù hợp cần giúp người vận hành nhận biết đang dùng chương trình nào và thông số nào vừa thay đổi. Khả năng sao lưu cũng nên được làm rõ trước khi bàn giao.
Việc bật, tắt đầu phun phải được kiểm tra cùng vị trí chuyển động. Đầu phun hoạt động sớm hoặc muộn so với vùng cần phủ có thể tạo khác biệt ở đầu và cuối tấm. Tiêu chí đánh giá cần dựa trên mẫu thực tế, không chỉ dựa vào giá trị đang hiển thị.
Công thức máy phải đi cùng điều kiện vật liệu
Một chương trình chuyển động đã chạy tốt không bảo đảm mọi loại sơn đều cho cùng kết quả. Hồ sơ công thức nên ghi thêm mã sơn, cách chuẩn bị, cấu hình đầu phun và điều kiện thử. Khi thay vật liệu hoặc phụ kiện, cần xác nhận lại mẫu trước khi sản xuất hàng loạt.
Sự điều chỉnh lượng sơn và hình dạng tia phun còn phụ thuộc bộ phun. Ví dụ, Sames mô tả A35 HPA có cơ cấu chỉnh lượng cấp và độ rộng tia. Vì vậy, chương trình chuyển động và cấu hình phun cần được đánh giá cùng nhau; không lấy thông số của mẫu súng này áp cho thiết bị khác.
Đặt tiêu chí nghiệm thu dễ kiểm chứng
Biên bản thử nên ghi tên chương trình, loại mẫu, số lần lặp và kết quả từng lần. Chọn thêm tình huống đổi khổ, gọi lại công thức cũ và khởi động theo quy trình sau khi dừng máy. Những tình huống này gần với công việc hằng ngày hơn một màn chạy biểu diễn duy nhất.
Đồng thời, chốt phạm vi tài liệu được bàn giao: sơ đồ liên quan, hướng dẫn sao lưu, danh mục linh kiện thay thế và đầu mối hỗ trợ. Các quyền truy cập dành cho người vận hành và kỹ thuật viên cũng nên được phân định rõ.
Khi chọn máy phun sơn tự động CNC, hãy yêu cầu chứng minh bằng công việc thật của xưởng. Máy phù hợp là máy cho phép thiết lập, lặp lại và quản lý chương trình một cách rõ ràng, đồng thời tạo được lớp phủ đạt yêu cầu với vật liệu đang sử dụng.